Contenido
La fabricación industrial atraviesa una década de cambios acelerados, empujada por la volatilidad de los costes energéticos, la presión por acortar plazos y la digitalización que ya no es “futura”, sino cotidiana en talleres medianos y grandes. En ese contexto, la mecano-soldadura vuelve a ganar protagonismo porque permite iterar, reparar y escalar con una rapidez difícil de igualar. Pero el salto real no llega solo con mejores equipos, sino con procesos más medibles, ejemplos reproducibles y decisiones basadas en datos, desde la preparación del material hasta la inspección final.
Del plano a la pieza, sin improvisar
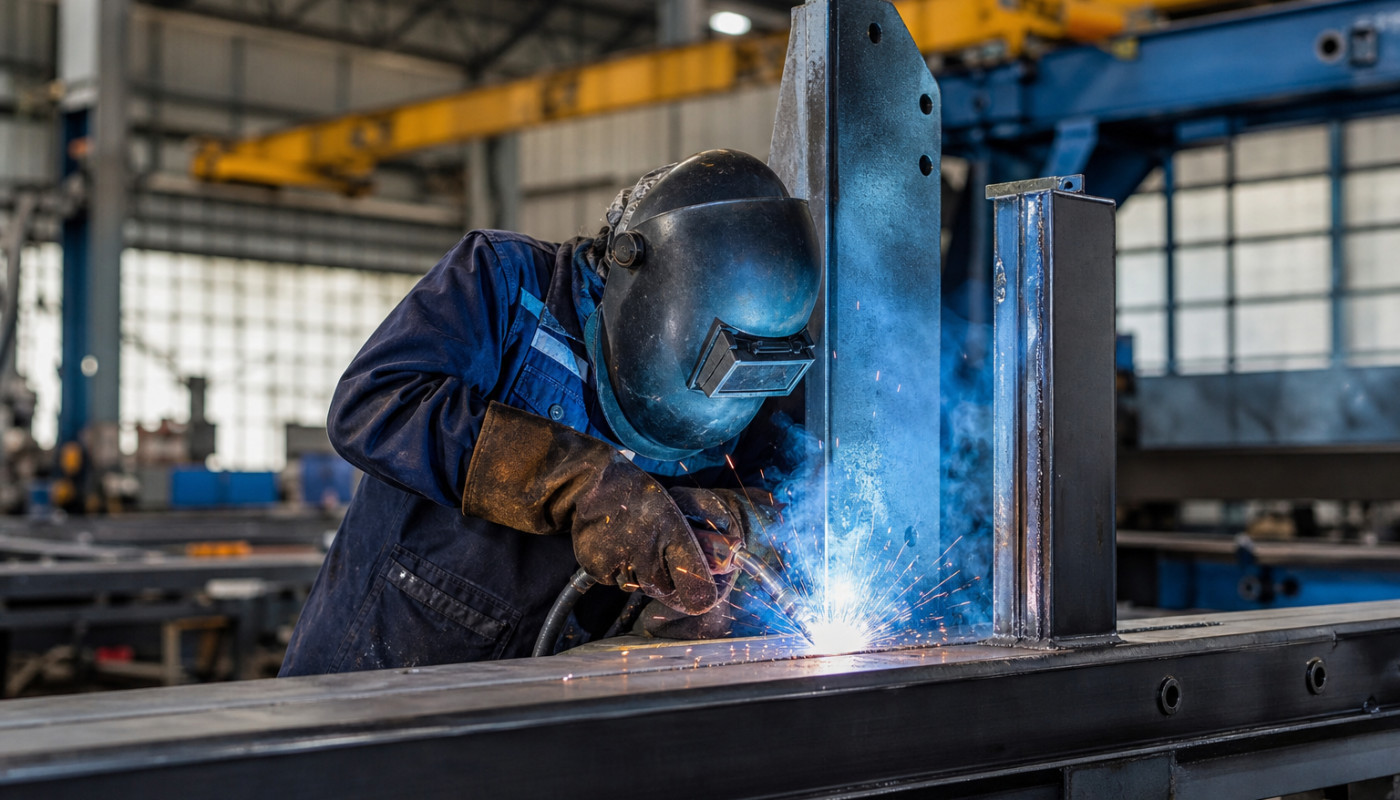
¿Cuántas veces una pieza “sale”, pero no sale bien? En mecano-soldadura, el margen de error se paga caro, no solo en chatarra o retrabajo, también en horas perdidas, cuellos de botella y tensiones con el cliente cuando el montaje final revela desviaciones que ya no se pueden ocultar. Por eso, la evolución reciente de la fabricación se entiende mejor si se mira el trayecto completo, del diseño al control dimensional, y no solo la foto del cordón de soldadura. La disciplina empieza en el plano, con tolerancias coherentes y una estrategia clara de referencias, y continúa en la preparación: selección de espesores, calidad del acero, trazabilidad de lotes y, sobre todo, una planificación de cortes y mecanizados que reduzca deformaciones antes de que aparezcan.
Un ejemplo práctico, habitual en bastidores para maquinaria o utillajes, es el de un marco rectangular en tubo estructural que debe mantener paralelismo y planitud para alojar guías lineales. La diferencia entre “cumple” y “funciona” suele estar en tres decisiones: el orden de punteo, la secuencia de cordones y el control térmico. Muchos talleres han estandarizado el punteo simétrico y el uso de útiles de fijación con puntos de referencia, y el salto cualitativo llega cuando se documenta, se repite y se mide. En Europa, la referencia técnica para calidad en soldadura sigue siendo la familia ISO 3834, y los niveles de requisitos (desde el 4 al 2) se utilizan como marco para ordenar procedimientos y responsabilidades; no es un sello mágico, pero sí un lenguaje común para que producción, calidad y cliente hablen de lo mismo. En paralelo, la ISO 9013 clasifica la calidad de corte térmico, un detalle que marca el inicio de muchos problemas, porque un borde mal cortado o con escoria obliga a forzar ajustes, genera tensiones residuales y termina en alabeos difíciles de corregir.
La evolución, en definitiva, es menos épica y más metódica: plantillas de montaje, calibración de equipos, WPS bien aterrizadas al taller y medición de desviaciones por lote. El resultado se nota en indicadores simples, pero contundentes, como el descenso del retrabajo o la estabilidad del plazo de entrega. Y cuando las empresas piden agilidad sin renunciar a calidad, esta ruta es la que separa la improvisación de la fabricación moderna.
La soldadura manda, pero el calor también
El calor no se ve, hasta que arruina el conjunto. En mecano-soldadura, la deformación es un enemigo silencioso que convierte una estructura aparentemente correcta en una pieza que no asienta, que vibra o que obliga a mecanizar de más. La práctica industrial ha avanzado, en buena parte, por asumir que el control térmico es un proceso en sí mismo, y no un “detalle” a resolver al final con prensa o radial. Hoy se trabaja con secuencias de cordones alternadas, cordones intermitentes cuando el diseño lo permite y estrategias de aporte que limitan la entrada de calor, y además se apoya en consumibles más estables y fuentes de energía con mejor control de arco.
En términos de datos, el parámetro clave suele ser la energía aportada, expresada como kJ/mm, que se deriva de la tensión, la intensidad y la velocidad de avance. Ajustarla no es solo cuestión de experiencia: impacta en la ZAT (zona afectada térmicamente), en la resistencia final y en el riesgo de fisuración, especialmente en aceros de mayor resistencia o con espesores relevantes. Un caso muy frecuente en fabricación de soportes y bancadas es la unión de chapas de 10 a 20 mm con rigidizadores, donde el objetivo es mantener geometría y evitar tensiones residuales que, más tarde, se traduzcan en grietas por fatiga. En la práctica, muchos talleres combinan soldadura MIG/MAG para productividad, control de preheating cuando es necesario y tiempos de enfriamiento planificados, y lo completan con verificaciones dimensionales intermedias, antes de que el error sea irreversible.
La inspección también ha evolucionado, y no se limita a “mirar el cordón”. La ISO 5817, por ejemplo, define niveles de calidad para imperfecciones en uniones soldadas por fusión; su valor periodístico está en que traduce la conversación técnica a criterios verificables, lo que ayuda a reducir discusiones subjetivas en recepción. En aplicaciones críticas, los ensayos no destructivos (líquidos penetrantes, partículas magnéticas, ultrasonidos) se planifican como parte del proceso, no como un castigo final, y se documentan con trazabilidad. Todo esto suena exigente, pero el retorno es directo: menos reprocesos, menos devoluciones y una reputación que se construye pieza a pieza.
En ese ecosistema, el taller que progresa es el que convierte experiencia en procedimiento, y procedimiento en resultados medibles. La habilidad sigue importando, pero la fabricación moderna no se apoya solo en manos expertas, también en datos que permitan repetir lo bueno y corregir lo malo sin esperar al próximo susto.
Cuando la mecano-soldadura se vuelve serie
La gran pregunta es cómo pasar de “proyecto” a “producto”. La mecano-soldadura ha sido históricamente el terreno de la pieza única, del bastidor hecho a medida y del ajuste final con oficio, pero la industria actual pide algo más cercano a la lógica de serie: plazos repetibles, calidad constante y costes previsibles. Ese cambio no exige convertir un taller en una fábrica gigantesca, exige estandarizar lo que se repite y blindar lo que más falla. En la práctica, el punto de inflexión suele ser la gestión de utillajes, la definición de secuencias de fabricación y el control de suministro, porque los retrasos rara vez nacen solo del arco de soldadura, nacen de materiales que llegan tarde, de cortes que no encajan o de horas que se van ajustando lo que debía estar definido.
Un ejemplo práctico es el de una serie corta de chasis para equipos móviles, con soportes, orejetas y placas de anclaje que deben respetar posiciones para montaje posterior. La solución “antigua” era montar sobre una mesa, puntear y corregir sobre la marcha; la solución “moderna” suele incluir un útil de fijación con topes, referencias claras, y un plan de control que mida puntos críticos por muestreo. En términos de eficiencia, la diferencia se nota en el OEE o, más sencillamente, en la reducción del tiempo de ajuste. También se nota en el consumo de consumibles, porque una soldadura más estable y mejor planificada reduce repasos, discos y horas de esmerilado, una partida que se infravalora hasta que se cuantifica.
La digitalización entra aquí de forma pragmática: órdenes de trabajo claras, registro de parámetros, y trazabilidad de quién soldó qué, con qué procedimiento y con qué lote de material. No hace falta un discurso futurista para verlo: cuando hay un problema en montaje, la capacidad de rastrear el origen evita repetir el error. Y si lo que se busca es orientación técnica o comparativa de soluciones, algunos proveedores concentran catálogos y casos en un puesto de información que sirve como punto de partida para entender equipos, procesos y configuraciones habituales en taller.
La evolución hacia “serie” también afecta al diseño: piezas pensadas para soldarse sin pelear, con accesibilidad para antorchas, holguras realistas y uniones que minimicen distorsión. En otras palabras, diseño para fabricación y soldadura, una idea que lleva años en manuales, pero que se consolida cuando la presión por entregar rápido se cruza con la obligación de entregar bien. Ahí, la mecano-soldadura deja de ser un arte impredecible y se convierte en un proceso industrial controlado.
Calidad y plazos: el taller bajo presión
La industria no perdona los retrasos, y tampoco perdona las excusas. La fabricación mecano-soldada está sometida a una doble exigencia, porque debe responder a plazos cada vez más comprimidos y, a la vez, sostener tolerancias y fiabilidad en entornos donde una vibración o un desalineado pueden parar una máquina completa. Esa presión ha llevado a muchos talleres a reforzar dos áreas que antes quedaban en segundo plano: la metrología y la planificación. No se trata de “medir por medir”, se trata de medir lo que decide el montaje, los planos de apoyo, los agujeros que gobiernan posiciones y las superficies que recibirán mecanizado posterior, y hacerlo en el momento adecuado, antes de que la estructura sea demasiado rígida o demasiado tarde para corregir sin costes.
El control dimensional puede ser tan simple como galgas y reglas en una mesa de verificación, o tan avanzado como brazos de medición y escáner 3D para comparar contra CAD, pero el principio periodístico es el mismo: si no hay evidencia, hay opinión. En talleres que fabrican estructuras para automatización o maquinaria especial, es frecuente establecer “puntos de control” por fase, después del punteo, después de soldadura principal y antes de mecanizado final. Esa rutina reduce sorpresas, y además alimenta un ciclo de mejora porque permite correlacionar deformaciones con secuencias, espesores o parámetros de aporte de calor. Lo que antes era intuición, ahora puede ser un registro que se consulta.
La otra palanca es la planificación: cargar la producción como si todas las piezas fueran iguales es una receta para el colapso. La mecano-soldadura mezcla operaciones de corte, preparación, montaje, soldeo, enderezado y, a menudo, mecanizado, y cada una tiene su cuello de botella. Los talleres que mejor resisten son los que definen rutas de proceso, asignan tiempos estándar, y dejan margen para lo inevitable, porque siempre aparece una incidencia, un material fuera de tolerancia o un cambio de última hora. En ese contexto, la calidad no es un freno, es un acelerador: una pieza que no vuelve atrás libera capacidad y estabiliza el flujo.
La evolución de la fabricación, vista desde el suelo de taller, es una historia de decisiones pequeñas, pero encadenadas: mejores útiles, mejores secuencias, mejores controles y mejor documentación. El resultado no es solo una pieza más bonita, es una cadena de suministro más fiable, y esa fiabilidad se ha convertido en la verdadera moneda industrial.
Cerrar plazos sin disparar el coste
Antes de encargar una estructura mecano-soldada, pida un presupuesto con desglose de corte, preparación, utillaje, soldadura, inspección y, si aplica, mecanizado final, y reserve una ventana realista para pruebas de montaje. Compare plazos, exija criterios de calidad verificables y consulte ayudas regionales a inversión industrial, digitalización o eficiencia energética, porque pueden aliviar la compra de utillajes y equipos clave.
Similar


Cómo la tecnología blockchain está cambiando las apuestas en deportes electrónicos en América Latina


